
परिचय: फोर्जिङ/कास्टिङ र ताप उपचार पछि, योग्य रोलहरू उत्पादन गर्ने मुख्य प्रक्रिया मेसिनिङ हो। यसले आयामी शुद्धता र काम गर्ने सतहको गुणस्तर निर्धारण गर्दछ, जसले रोल गरिएका प्लेटहरूको गुणस्तर र रोलहरूको सेवा जीवनलाई प्रत्यक्ष असर गर्छ।
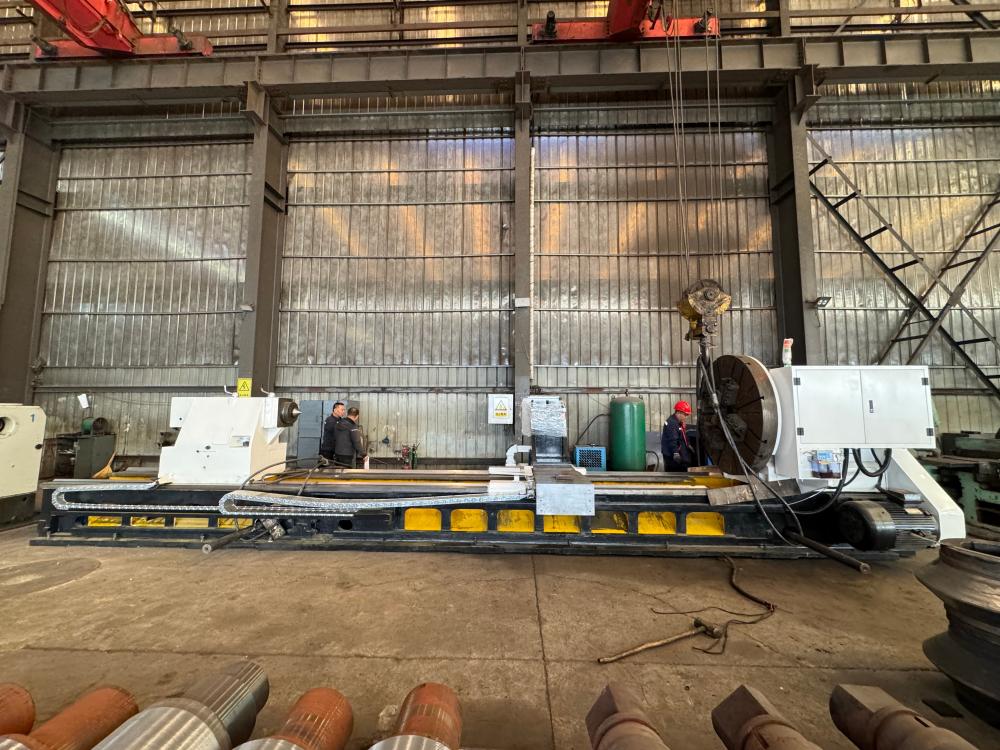
१. आगमन निरीक्षण ताप-उपचार गरिएका खाली ठाउँहरूको आयाम र सतह अवस्था प्रमाणित गर्नुहोस्, मेसिनिङ भत्ता पुष्टि गर्नुहोस् र मेसिनिङ सन्दर्भ सेट गर्नुहोस्।
२. हेभी-ड्युटी रोल लेथ, रफ-टर्न रोल बडी र रोल नेकको साथ सीएनसी रफ टर्निङ रिमुभ अक्साइड स्केल, फिनिश मेसिनिङको लागि भत्ता छोड्नुहोस्।
३. सीएनसी फिनिश टर्निङ मेसिन रोल प्रोफाइल कर्भ, रोल नेक र बेयरिङ सिटहरू; आयामी सहिष्णुता, सीधापन र एकाग्रता नियन्त्रण गर्नुहोस्।
४. प्रेसिजन बेलनाकार ग्राइन्डिङ गोलाकार, बेलनाकार र सतहको खस्रोपनको ग्यारेन्टी गर्न रोल ग्राइन्डरमा रोल काम गर्ने सतह समाप्त गर्नुहोस्। यो रोल गरिएको प्लेट गुणस्तरको लागि प्रमुख प्रक्रिया हो।
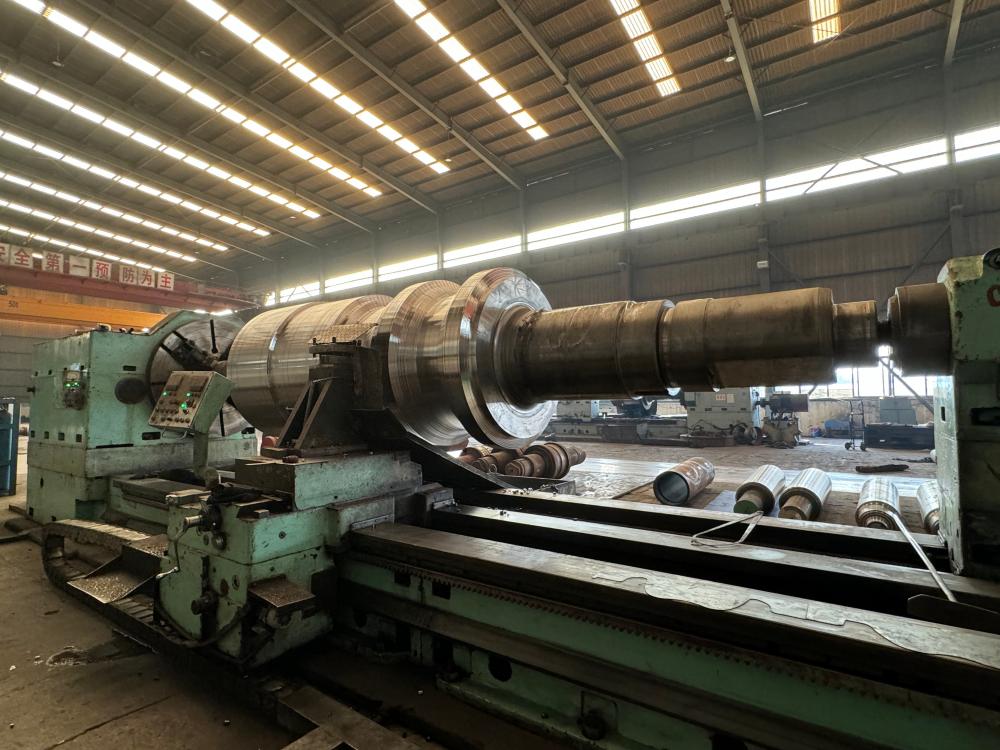
५. परिशुद्धता मापन रेखाचित्र आवश्यकताहरू विरुद्ध आयाम, रनआउट र ज्यामितीय सहनशीलता जाँच गर्नुहोस्।
६. गतिशील सन्तुलन (उच्च-गति रोलहरूको लागि वैकल्पिक) मिल सञ्चालनको क्रममा कम्पन कम गर्न घुमाउने असंतुलन हटाउनुहोस्।
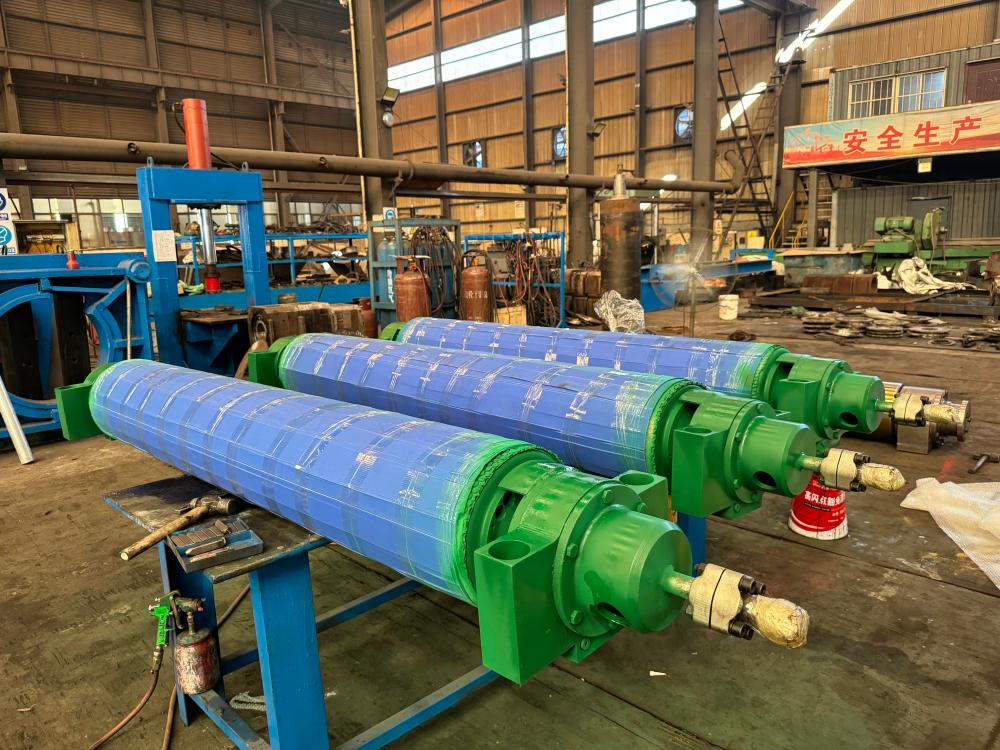
७. अन्तिम निरीक्षण र जंग विरोधी उपचार पूर्ण पुन: निरीक्षण, वर्कपीस सफाई र जंग विरोधी कोटिंग अनुप्रयोग।
निष्कर्ष: मेसिनिङले तातो-उपचार गरिएका खाली ठाउँहरूलाई अन्तिम आयाममा पुर्याउँछ। स्टील मिलहरूमा रोलहरूको स्थिर रोलिङ प्रदर्शन सुनिश्चित गर्न यो अन्तिम गठन प्रक्रिया हो।
पोस्ट समय: अक्टोबर-१९-२०२६


